重庆剪板加工产业观察:从钢板剪板下料到异型件加工的精度进阶之路
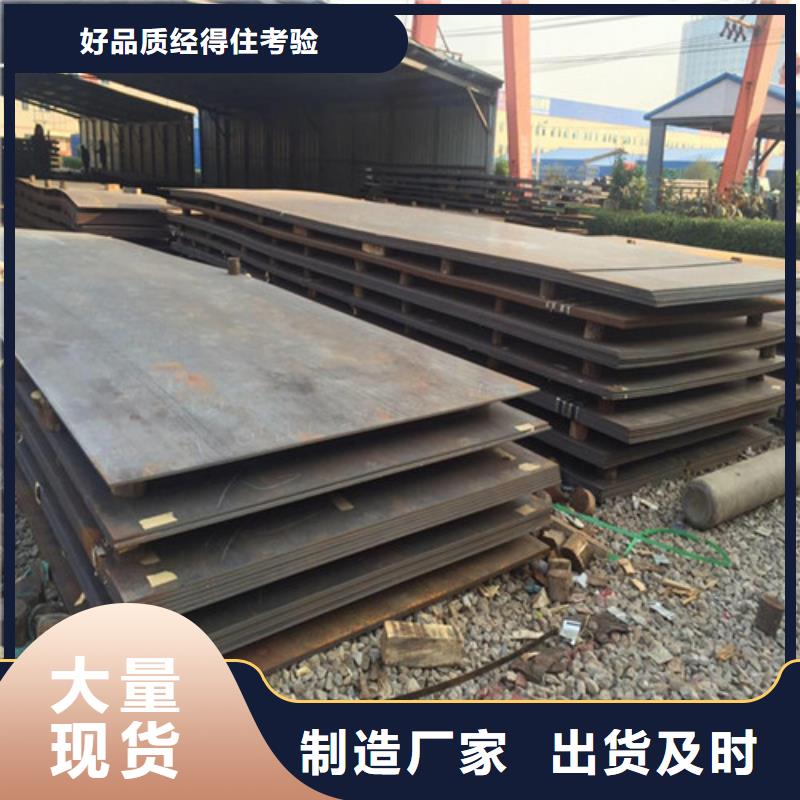
在重庆这座以装备制造和汽车摩托车产业为支柱的工业城市,金属材料加工环节的精度与效率,直接关系到下游整机产品的质量稳定性。剪板加工看似是金属加工链条中一道"基础工序",实则承担着板材下料精度控制的第一道关口。近年来,随着厚板折弯加工、花纹板折弯、异型件加工等细分需求快速增长,重庆剪板加工行业正经历从"粗放下料"向"精密成形"的技术转型。
一、剪板加工在金属加工链条中的定位与数据观察
剪板加工是借助剪板机对金属板材施加剪切力,使其沿预定直线分离的冷加工工艺。据中国锻压协会发布的行业统计,2023年我国剪板机保有量超过18万台,其中数控剪板机占比已提升至约42%,较五年前提高近15个百分点。重庆及周边地区聚集了大量汽车零部件、摩托车车架、工程机械结构件生产企业,对钢板剪板下料的需求呈现"多品种、中小批量、交付周期短"的特征。
从材料端看,热卷开平加工与剪板下料往往形成连续工序。热轧卷板经开平横切后进入剪板环节,板厚范围通常覆盖1.5mm至25mm,其中6mm以上厚板的剪切对设备刚性和刀片间隙控制提出更高要求。业内普遍经验是:刀片间隙应按板厚的5%至8%动态调整,间隙偏差超过0.1mm即可能导致剪切断面出现明显塌角或毛刺,影响后续折弯与焊接质量。
二、厚板与花纹板加工中的工艺难点
厚板折弯加工与花纹板折弯是重庆金属材料加工市场中技术门槛较高的两类需求。花纹钢板表面带有凸起花纹,剪切与折弯时受力不均,容易产生滑移和压痕。实际操作中,需在模具与板面之间加装聚氨酯保护垫,并对折弯角度进行补偿修正,否则花纹板折弯后角度误差可能达到1.5°以上。
厚板剪切则面临剪切力与刀片磨损的双重考验。以16mm厚Q355B钢板为例,单次剪切所需剪切力可达数百吨级,刀片刃口磨损速率明显加快。部分重庆剪板厂通过引入液压闸式剪板机并配套后挡料数控定位,将下料长度公差控制在±0.5mm以内,较传统机械式剪板机提升约一倍精度。这类设备升级,正是异型金属构件批量生产中保证一致性的关键。
三、异型件加工与钣金异型加工的需求演变
随着下游产品结构日趋复杂,单一矩形下料已难以满足装配需求。异型件加工涵盖斜切、多边剪切、缺口成形等工序,常与激光切割、等离子切割形成工艺互补。行业实践中,剪板加工适合大批量直线轮廓下料,单位成本低、效率高;而复杂曲线轮廓则交由切割设备完成。二者合理分工,可使综合加工成本下降约20%至30%。
在重庆剪板加工的本地化服务中,来料加工与包工包料两种模式并存。前者适合已有稳定材料采购渠道的客户,后者则对加工企业的材料库存管理和热卷开平加工能力提出更高要求。具备开平、剪板、折弯一体化能力的企业,在交期响应上通常更具优势。
四、质量控制的几个关键控制点
- 刀片间隙校准:按板厚动态设定,每班次首件必检;
- 剪切面质量:断面垂直度与毛刺高度应纳入抽检项,毛刺过大将影响折弯开裂风险;
- 尺寸一致性:数控后挡料定位精度建议控制在±0.3mm以内;
- 材料标识管理:不同牌号、炉批号板材分区堆放,避免混料导致力学性能不符。
总体来看,重庆剪板加工行业正沿着设备数控化、工艺复合化、服务一体化的方向演进。对于采购方而言,选择具备厚板折弯加工与花纹钢板加工经验的重庆剪板厂,并关注其刀片间隙管理与尺寸检测记录,往往比单纯比较单价更能保障最终构件的装配质量。业长辉金属深耕本地金属材料加工领域,在钢板剪板下料与异型金属构件加工方面积累了较为完整的工艺数据,可为区域制造企业提供稳定配套支持。